Los perfiles pultrusionados (extruidos) de Durostone® y Glastic® se adaptan a su aplicación particular. Para ello aplicamos diversos refuerzos de fibra de carbono, basalto o vidrio y compuestos de resina. Con refuerzos de filamentos (fibras unidireccionales) conseguimos una alta resistencia a la tracción y a la flexión, mientras que las esteras de fibra (fibras multidireccionales) ofrecen una mayor resistencia en las direcciones longitudinal y transversal. Con refuerzos combinados (estera/filamento/estera), nuestros perfiles logran unas propiedades mecánicas excelentes. Conseguimos unas propiedades óptimas con el uso de diferentes sistemas de resina: resinas de poliéster, viniléster, epoxi, metacrilato y poliuretano (UP, UP-Iso, VE, EP, A, PU). La cuidadosa selección del refuerzo de fibra, su colocación y la matriz de resina le ofrece un perfil pultrusionado adaptado a su aplicación. Estaremos encantados de ofrecerle asesoramiento para el diseño y la elección de los materiales adecuados para su aplicación.
El proceso de pultrusión es un método para la fabricación de perfiles de plástico reforzado con fibra de vidrio con una sección transversal constante en un proceso continuo. En este proceso, varias fibras de refuerzo se introducen a través de un baño de resina en un molde metálico calentado y con temperatura controlada. Para mejorar las propiedades mecánicas en sentido longitudinal, los componentes pultruidos se fabrican, por un lado, a partir de roving directo y, por otro, a partir de roving texturizado, con el fin de rellenar mejor los ángulos. Las mallas y los tejidos de fibra continua garantizan unas propiedades mecánicas mejoradas en sentido transversal. El proceso de pultrusión es un método de producción en continuo en el que las fibras de refuerzo, solas o en forma de mallas, se extraen a través de un molde calentado y se endurecen. En este proceso, el moldeado se produce al mismo tiempo que la reticulación de la resina. El proceso de pultrusión garantiza la máxima flexibilidad en el diseño de perfiles de PRFV. Se pueden fabricar piezas de hasta 1200 mm de anchura y 350 mm de altura.
Las bobinas de roving y las mallas de fibra de vidrio se disponen en un bastidor portabobinas. El roving puede extraerse desde el interior o desde el exterior. En el caso del desenrollado desde el exterior, mediante soportes de bobinas con rodamientos de bolas y dispositivos de frenado mecánicos, se garantiza un guiado preciso del roving con pretensado. La fricción aplica la pretensión al roving; se rompe el apresto y los roving se despliegan. Si los roving se extraen sin pretensión, se retuercen, lo que dificulta la impregnación con resina, así como a una pérdida de resistencia en el perfil acabado. Para la alimentación de estructuras planas, como, por ejemplo, no tejidos, mallas o tejidos, se utiliza otra estantería. Para ello, los distintos materiales se guían a través de placas dispuestas en serie con patrones de orificios. Estos patrones de orificios se van acercando cada vez más a la forma del perfil deseado. De este modo se garantiza que las distintas estructuras textiles se coloquen en la disposición correcta sin entrar en contacto entre sí; una vez que los distintos materiales de refuerzo se encuentran en la disposición correcta, pasan por la unidad de impregnación.
Se distinguen tres procedimientos diferentes de impregnación: en el procedimiento de cuba, las fibras de refuerzo se introducen desde arriba en el baño de impregnación de resina y se retiran. La impregnación propiamente dicha se lleva a cabo mediante varias rodillas de desvío en el baño de resina. El procedimiento de extrusión se utiliza sobre todo en la fabricación de perfiles con secciones transversales complejas. El material de refuerzo se hace pasar por el baño de resina sin ningún tipo de desviación. Para ello, se colocan en los lados de entrada y salida del baño placas perforadas que se ajustan a la forma del perfil. A través de estas aberturas, los materiales de refuerzo se introducen en el baño de resina y se extraen de él. En el procedimiento de inyección, los rovings y las mallas se hacen pasar a través de la herramienta de impregnación sin desviaciones. Esta herramienta tiene la forma del perfil que se va a fabricar y se ensancha en su interior. En este espacio hueco se inyecta la resina de reacción desde ambos lados a una presión de entre 2 y 15 bar. En este punto, se retira el exceso de resina de los materiales de refuerzo y se devuelve al baño de resina. Tras la impregnación con resina de los materiales de refuerzo, estos se hacen pasar a través de un molde de acero calentado que les da forma. En el molde se han integrado varias zonas de calentamiento y enfriamiento regulables por separado. El material impregnado de resina se compacta fuertemente en la entrada del molde para su conformado. El aumento de temperatura en el molde de acero, que se mantiene a una temperatura constante, pone en marcha la reacción de la resina. El sistema de matriz termoendurecible adquiere una consistencia gelatinosa. En esta fase se moldea el perfil, se calibra a la cota final y se endurece. La energía liberada durante el endurecimiento debe disiparse a través de un tramo de enfriamiento. Los plásticos son muy malos conductores del calor. Los parámetros de proceso más importantes en esta fase son las velocidades de extrusión y la temperatura de curado. Otros factores que influyen en la calidad de los productos semiacabados son el comportamiento de contracción de los sistemas de matriz, la viscosidad de la resina y la cinética de la reacción, así como el contenido de fibra, que puede alcanzar hasta un 70 % en masa. El dispositivo de extracción tiene la función de extraer el perfil de la matriz. Las fuerzas de extracción que se generan al pasar el laminado por el baño de impregnación y el molde pueden ser muy elevadas, por lo que debe haber una cantidad suficiente de mechas en el laminado. Los rovings actúan prácticamente como tirantes. Con una sierra que gira de forma sincronizada, los perfiles se cortan a la longitud deseada.
Especializados en la fabricación de perfiles pultrusionados de fibra de vidrio y fibra de carbono, nuestros perfiles pultruidos de alta resistencia química son ideales para aplicaciones industriales que requieren materiales duraderos y ligeros. En Polymec, utilizamos el avanzado proceso de pultrusión para ofrecer perfiles pultrusionados personalizados que se adaptan a las necesidades específicas de cada cliente. Los datos suministrados en este estudio son reales, pero la empresa no puede asumir la responsabilidad de ellos derivada dado los diferentes usos que pueden dar a nuestros perfiles.
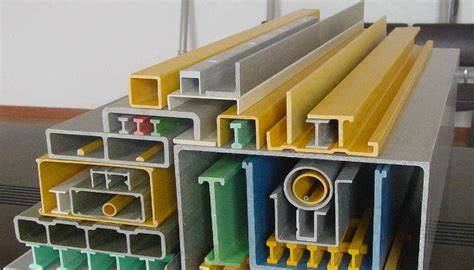
Visión general Los perfiles pultruidos de Frglass incluyen tubo circular, barra, ángulo, viga en I, canal, tubo cuadrado, tubo rectangular, tubo de engranaje, placa plana, etc. La formación de plástico reforzado con fibra de vidrio de pultrusión (FRP) es un proceso continuo para producir productos FRP con longitud infinita y sección igual. Las materias primas incluyen una mezcla de resina líquida (que contiene resinas, cargas y aditivos especiales) y fibra de refuerzo (incluyendo mechas de fibra de vidrio, tela de fieltro, etc.). De acuerdo con los requisitos específicos del usuario para la mecánica específica, eléctrica, anticorrosión, retardante de llama del perfil, nuestro diseñador debe hacer un diseño de estructura de material razonable y seleccionar la combinación adecuada de materias primas, incluyendo resina y fibra de refuerzo y otros materiales.
Campos de aplicacion • aeroespacial / militar • automotriz • construcción • procesamiento químico • bienes de consumo • torre de enfriamiento • electricidad • electricidad
Características de rendimiento de perfiles pultruidos de FRP
- resistencia a la corrosión El perfil de FRP tiene buena resistencia a la corrosión, puede soportar diferentes grados de ácidos, álcalis, solventes orgánicos, sal y otros gases y corrosión de medios líquidos, sin óxido, de acuerdo con el tipo de medio real y los requisitos de temperatura, hay o-bencenos, clases de vinilo, etc.
- Ligero y fuerte El contenido de fibra de vidrio de los perfiles pultruidos de fibra de vidrio es mayor que el de otros materiales compuestos, y la resistencia longitudinal es relativamente alta, lo que equivale a la resistencia del acero. La densidad del perfil pultruido es solo una cuarta parte de la densidad del acero, por lo que la resistencia específica es mucho mayor que la del acero. El módulo del perfil pultruido es acero, generalmente solo 1 / 7-1 / 10 de acero.
- Anti-envejecimiento Los perfiles pultruidos de fibra de vidrio están hechos de resina termoestable de alta calidad y sistemas de fibra de vidrio. A diferencia de los termoplásticos convencionales, los agentes antienvejecimiento se pueden obtener agregando un agente anti-UV y un fieltro de poliéster.
- Fácil de mantener El pigmento se mezcla con una resina para formar un material extruido. El color del producto se puede ajustar de acuerdo con los requisitos del cliente, sin decoloración, sin necesidad de mantenimiento de pintura, efecto de autolimpieza.
- Excelente rendimiento electromagnético Los perfiles de pultrusión tienen un excelente aislamiento eléctrico, propiedades no electromagnéticas y chispas eléctricas. Se pueden usar en lugares conductores, magnéticos, inflamables y explosivos.
- Rendimiento térmico Los perfiles de pultrusión son materiales de aislamiento que tienen un coeficiente de expansión térmica mucho más bajo que los plásticos comunes. La fibra de vidrio extruida tiene excelentes propiedades mecánicas a bajas temperaturas y no se funde a altas temperaturas, pero no reduce la resistencia y el módulo a temperaturas elevadas. Los perfiles pultruidos típicos se pueden usar a temperaturas que oscilan entre -50 ° C y 100 ° C.
Ventajas de Mach
- Nuestros técnicos altamente capacitados trabajan con productos FRP todos los días. Ellos tienen el conocimiento y el equipo para completar su proyecto de pisos de FRP, a tiempo y por debajo del presupuesto;
- Contamos con personal de ventas amigable y experimentado que está disponible para ayudarlo a elegir el producto FRP adecuado para su proyecto. Muchas veces, es necesario ir al sitio para ayudar con grandes pedidos personalizados. Esto ayuda a acelerar la programación y el envío de productos personalizados de FRP;
- Mach seguirá aumentando la inversión en investigación y desarrollo, optimizará la estructura del producto y mejorará el rendimiento del producto, a fin de mejorar el contenido técnico del producto y esforzarse por ser una empresa orientada a la tecnología ;
- En términos de servicio, Mach continuará adhiriéndose a la filosofía empresarial orientada al cliente, mejorará constantemente los niveles de servicio al cliente y mejorará la lealtad del cliente.
Cada perfil C,L,U y H Eurograte prevé el uso de refuerzos basados en tejidos continuos multidireccionales que permiten aumentar las características mecánicas transversales. Los perfiles pultrusión de PRFV (Plásticos Reforzados con Fibra de Vidrio) ofrecen numerosas ventajas, incluyendo una excepcional rigidez, resistencia a la corrosión, aislamiento eléctrico y ligereza. Cada perfil C,L,U y H Eurograte, en particular, está diseñado para garantizar un uso seguro como elementos de soporte, asegurando todas las garantías de seguridad necesarias.
tags: #perfiles #fibra #de #vidrio #pultruidos